In molte aziende il confezionamento continua a “funzionare” anche quando, in realtà, ha già iniziato a perdere efficienza. La linea va avanti, gli ordini escono, i problemi sembrano gestibili. Ma dietro questa apparente tenuta spesso si accumulano microfermi, correzioni manuali, rilavorazioni, setup più lenti del previsto e una dipendenza crescente da chi conosce bene la linea. Il punto, quindi, non è solo aumentare la capacità produttiva. È capire se si riesce ancora a produrre con continuità, ripetibilità e controllo.
Per questo la domanda giusta non è semplicemente se serva una macchina automatica. Prima ancora, bisogna chiedersi se il processo attuale stia già generando un costo nascosto. Quando riempimento e tappatura reggono solo grazie a interventi continui, l’automazione smette di essere un’ipotesi “da crescita futura” e diventa una valutazione concreta di stabilità industriale.
Perché molte aziende automatizzano troppo tardi
Spesso non si rimanda l’automazione per mancanza di consapevolezza tecnica, ma perché il costo del processo attuale non appare in un solo punto. È disperso. Un po’ nei tempi persi tra un lotto e l’altro, un po’ negli aggiustamenti in linea, un po’ negli scarti che non sembrano ancora abbastanza gravi da imporre una decisione.
È così che un processo apparentemente sostenibile continua a essere tollerato anche quando regge soltanto grazie a compensazioni operative. Si aggiungono persone in linea, si affida il turno a chi “sa mettere a posto le cose”, si assorbono i picchi con maggiore fatica. Ma non c’è ancora vera stabilità.
Non è neppure una questione che riguarda solo chi produce grandi volumi. Anche aziende con mix complessi, cambi formato frequenti o standard qualitativi severi possono arrivare presto al limite. La difficoltà nel reperire competenze operative pesa, ma non spiega tutto: il nodo vero è quando la linea continua a funzionare solo perché qualcuno la sostiene continuamente.
Dove il riempimento e la tappatura iniziano a diventare un collo di bottiglia
Nel confezionamento ci sono passaggi che incidono più di altri sulla tenuta del processo, e riempimento e tappatura sono quasi sempre tra questi. Non perché siano le fasi più visibili, ma perché ogni loro instabilità si riflette subito sia sulla qualità finale sia sulla continuità della linea.
Nel riempimento, il problema non è solo la velocità. È la costanza del dosaggio, soprattutto quando il prodotto cambia comportamento in base a viscosità, schiumosità, temperatura o formato del contenitore. Una variabilità anche contenuta, ripetuta centinaia o migliaia di volte, si trasforma in disomogeneità, controlli aggiuntivi e rallentamenti a valle.
La tappatura, a sua volta, non coincide con il semplice gesto di chiudere un contenitore. Richiede coerenza di serraggio, integrità della chiusura e stabilità del risultato tra un pezzo e l’altro. Un tappo serrato male crea problemi evidenti; uno serrato in modo variabile è spesso ancora più insidioso, perché rende il processo imprevedibile e costringe a compensare con verifiche successive. Quando queste due fasi non sono solide, tutta la linea ne risente, anche se il resto dell’impianto è correttamente dimensionato.
I segnali concreti che indicano che il processo non regge più
Il punto di saturazione raramente arriva con un guasto netto. Più spesso si manifesta come una somma di segnali ricorrenti, che presi singolarmente sembrano gestibili ma, nel tempo, raccontano un problema strutturale.
Il primo segnale è la frequenza degli interventi manuali. Se l’operatore deve correggere spesso il dosaggio, verificare il serraggio, riallineare contenitori o recuperare anomalie di flusso, non sta semplicemente supervisionando: sta compensando un processo che non si mantiene stabile da solo. Questo vale ancora di più quando la qualità dell’output cambia sensibilmente tra turni diversi o dipende dall’esperienza di poche persone chiave.
Un secondo indicatore è l’aumento di scarti e rilavorazioni senza una causa unica evidente. Quando non c’è un singolo problema da risolvere, ma una serie di piccoli scostamenti ripetuti, di solito significa che la robustezza del processo si sta indebolendo. Anche i cambi formato dicono molto: se ogni cambio richiede troppo tempo, molte regolazioni o una lunga fase di riassestamento, il limite non è solo nella velocità nominale della macchina, ma nella flessibilità reale della linea.
C’è poi un equivoco frequente: macchina attiva non significa linea efficiente. Una linea può essere accesa e produrre, ma restare sotto potenziale per problemi di disponibilità, performance o qualità. È qui che una lettura anche semplice dell’OEE diventa utile: non come formula magica, ma come modo concreto per distinguere tra presenza di attività e capacità effettiva di generare output stabile.
Quando una riempitrice o tappatrice automatica genera davvero ritorno
Una macchina automatica genera valore quando elimina perdite ricorrenti e rende il processo prevedibile. Non basta che faccia più pezzi all’ora. Se a monte restano le stesse instabilità, o se a valle si sposta semplicemente il collo di bottiglia, l’investimento rischia di essere prematuro o mal calibrato.
Il ritorno reale nasce quando il confezionamento smette di dipendere da continue correzioni e comincia a offrire continuità operativa. Significa meno scarti, meno rilavorazioni, meno oscillazioni tra turni, meno esposizione alle differenze di esperienza tra operatori. Significa anche poter pianificare meglio, perché l’output diventa più leggibile e meno vulnerabile a deviazioni quotidiane.
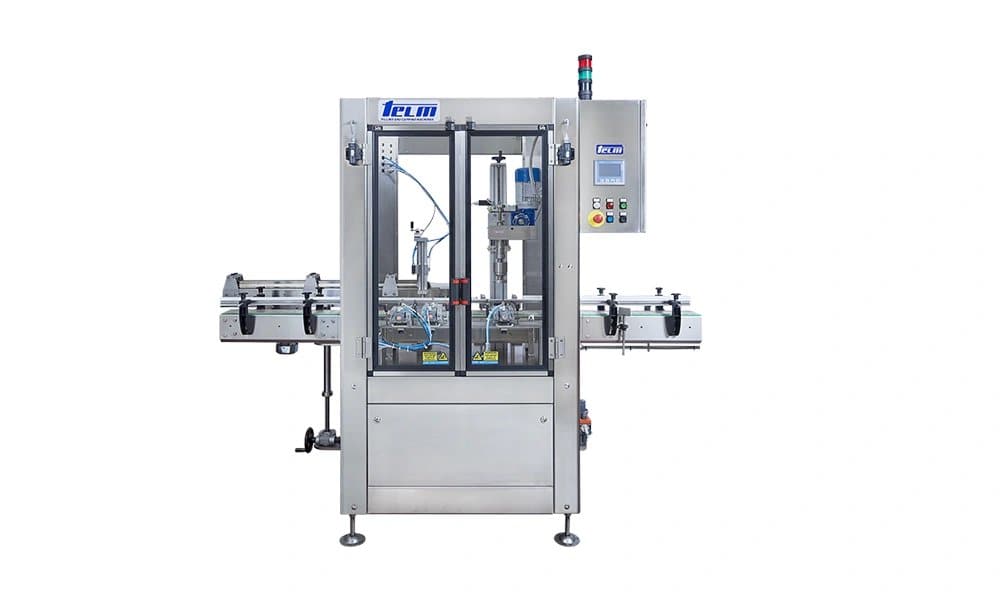
In questo senso, il beneficio non va ridotto al costo del lavoro. In molti casi il punto decisivo è la qualità uniforme, la maggiore ripetibilità del processo e la capacità di sostenere la produzione senza moltiplicare la fragilità organizzativa. Quando queste perdite iniziano a sommarsi, ha senso valutare soluzioni progettate per stabilizzare il processo, come la riempitrice automatica di Telm. Non come risposta automatica a ogni esigenza, ma come scelta coerente quando il processo attuale ha già mostrato i suoi limiti.
Cosa valutare prima dell’investimento per non scegliere la macchina sbagliata
Automatizzare non basta. Bisogna capire quale automazione sia davvero adatta al proprio processo. La prima variabile è il prodotto: viscosità, schiumosità, sensibilità e comportamento durante il riempimento incidono direttamente sulla precisione ottenibile e sulla configurazione utile. Una soluzione adatta a un liquido stabile può essere inefficiente con un prodotto più complesso o soggetto a variazioni.
Poi contano contenitori, tappi e mix produttivo. Il numero di SKU, la frequenza dei cambi formato, le tolleranze dei materiali e la varietà delle chiusure influiscono molto più di quanto spesso si consideri nelle fasi iniziali. Una macchina corretta su carta può diventare penalizzante se il contesto richiede flessibilità elevata e tempi di setup contenuti.
Infine c’è il tema dell’integrazione. Spazio disponibile, interfaccia con trasporto, accumulo, etichettatura e controlli a valle non sono dettagli accessori. Una scelta sensata nasce quando la macchina è coerente con il flusso complessivo, con chi la userà ogni giorno e con il livello di presidio tecnico realmente disponibile in azienda.
Automatizzare bene significa integrare, non solo velocizzare
Una riempitrice o una tappatrice automatica funziona davvero quando non resta un’isola nella linea. Se a monte arrivano contenitori in modo discontinuo o a valle manca capacità di accumulo, il collo di bottiglia si sposta senza sparire. La velocità nominale, da sola, dice poco.
L’efficienza nasce dall’allineamento tra ritmi, controlli, flussi e facilità di gestione. Conta la visibilità di linea, conta l’usabilità, conta la formazione di chi deve condurre il processo senza trasformare ogni anomalia in una chiamata urgente. L’automazione utile non è quella che impressiona in scheda tecnica, ma quella che rende il sistema più stabile nel lavoro quotidiano.
Il momento giusto non è quando “serve una macchina”, ma quando serve controllo
Il passaggio all’automazione nel confezionamento non coincide con un salto di immagine o con una corsa alla tecnologia. Diventa sensato quando il processo manuale o semi-manuale continua a funzionare solo grazie a compensazioni, esperienza individuale e tolleranza alle inefficienze.
Quando aumentano gli interventi manuali, i cambi formato pesano troppo, gli scarti crescono e i risultati cambiano da un turno all’altro, il problema non è più solo produttivo: è di controllo. Ed è qui che la domanda decisiva smette di essere “mi serve una macchina?” e diventa più precisa: il mio processo è ancora sotto controllo o sto già pagando inefficienze strutturali?
More Stories
Le cose da fare subito dopo aver acquistato una nuova automobile
Fotovoltaico Trento: Energizza il Futuro della Tua Casa
Ispezioni con drone su fotovoltaico ed eolico: come ridurre fermi impianto e costi O&M